

 英语
 中文简体
 西班牙语
 越南语


Klebeband taucht überall auf – Elektromontage, Verpackung, Automobilherstellung, Textilproduktion, was auch immer. Es sieht aus wie das einfachste Material, das man sich vorstellen kann, aber die verschiedenen Bandtypen verhalten sich tatsächlich völlig unterschiedlich, wenn eine Klinge mit ihnen in Kontakt kommt. Manche fallen dünn und flexibel aus; andere sind dick, dehnbar, klebrig oder mit Fasern verstärkt, die einer Trennung entgegenwirken. Diese Unterschiede beeinflussen, wie sich das Band durch eine Maschine bewegt und wie sauber es tatsächlich schneidet.
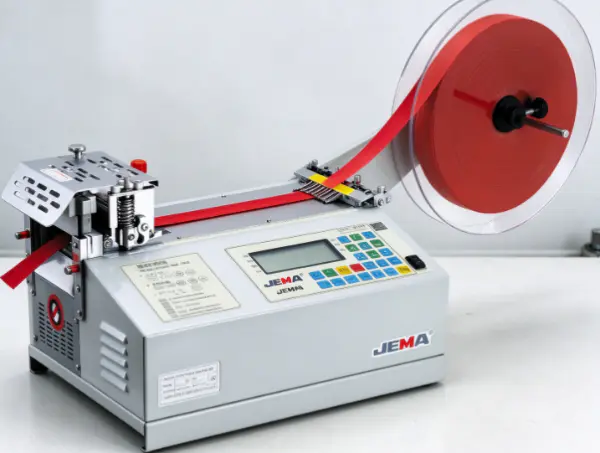
Ein elektrische Bandschneidemaschine existiert, um diesem Prozess echte Konsistenz zu verleihen. Sie führt das Band zu, positioniert es und schneidet es entsprechend den Vorgaben des Bedieners. Aber die Maschine muss immer noch tatsächlich zu dem durchlaufenden Material passen – eine Schneidmethode, die Papierband wunderbar handhabt, könnte zusammenbrechen, wenn sich elastisches Gewebeband oder starkes Klebeband in der Mischung befinden.
Wenn Hersteller wissen, wie diese Maschinen mit unterschiedlichen Materialien umgehen, können sie geeignete Geräte auswählen, Schnittprobleme reduzieren und einen stabilen Arbeitsablauf aufrechterhalten. Das Material selbst, der Kleber, die Trägerstruktur, der Verwendungszweck – all das beeinflusst den Schneidprozess auf eine Art und Weise, die es wert ist, im Voraus verstanden zu werden.
Was macht das Schneiden verschiedener Bandmaterialien schwierig?
Das Schneidverhalten eines Bandes hängt nicht nur von der Dicke ab. Trägermaterial, Flexibilität, Klebeeigenschaften, Oberflächenstruktur – all das prägt das Endergebnis auf eine Weise, die nicht immer auf den ersten Blick erkennbar ist.
Papierklebeband lässt sich im Allgemeinen leicht verarbeiten, da die Rückseite ziemlich stabil bleibt. Normalerweise lässt es sich ohne großen Dehnungsaufwand in die richtige Position bringen. Allerdings kann dünnes Papier knittern oder reißen, wenn es ungleichmäßig gezogen wird oder mit zu viel Spannung auf das Papier trifft.
Ganz anders verhalten sich Kunststofffolienbänder. Ihre Träger lassen sich leicht biegen und unter Druck dehnen. Wenn sich das Material mitten im Vorschub verschiebt, wird der Schnitt schnell ungleichmäßig. Glatte Oberflächen machen es zudem schwieriger, die Ausrichtung zu halten, insbesondere wenn die Rolle nicht richtig sitzt.
Gewebeband bringt seine eigenen Kopfschmerzen mit sich. Die gewebte oder nicht gewebte Struktur kann dazu führen, dass lose Fasern entlang der Schnittkante zurückbleiben. Manche Stoffbänder dehnen sich beim Ziehen auch, was die endgültige Länge beeinträchtigt. Eine ordnungsgemäße Schneideinrichtung muss sowohl die Bewegung des Bandes als auch den Zustand seiner Kante gleichzeitig kontrollieren.
Klebstoffhaufen auf einer weiteren Ebene der Komplexität. Das Klebeband kann am Sägeblatt, an den Führungsflächen und am Material in der Nähe haften bleiben – und Klebstoffansammlungen verschlechtern nach und nach die Schnittqualität, während die Zufuhr mit der Zeit weniger zuverlässig wird. Das ist besonders bei weichen oder klebrigen Klebeschichten wichtig.
Verstärktes Klebeband kann deutlich schwieriger zu trennen sein, da darin Fasern oder anderes Verstärkungsmaterial eingebrannt sind. Diese Zusätze erhöhen zwar die Reißfestigkeit, erfordern aber auch viel mehr von der Schneidkante, die die Arbeit verrichtet.
Ein electric tape cutting machine has to account for all of this. Material compatibility isn't just about motor power — feeding stability, blade design, cutting action, routine cleaning all play into the final result together.
Wie schneidet eine elektrische Klebebandschneidemaschine Papier und Abdeckband?
Papierklebeband und Abdeckband kommen bei Verpackungs-, Maler-, Etikettier- und allgemeinen Montagearbeiten ständig zum Einsatz. Ihre relativ stabilen Träger eignen sich gut für die meisten elektrischen Schneidemaschinen, allerdings erfordern die Papierstruktur und die Klebeschicht dennoch eine sorgfältige Handhabung.
Während des Betriebs wird das Band von der Rolle zum Schneidbereich geführt. Die Maschine hält oder schiebt das Material vor, dann trennt das Messer die erforderliche Länge ab. Je nach Ausstattung wählt der Bediener entweder eine voreingestellte Länge aus oder steuert den Schnitt manuell.
Papierklebeband benötigt wirklich mehr einen stabilen Vorschub als eine aggressive Zugkraft. Zu viel Spannung beschädigt den Träger, insbesondere bei schmalem Klebeband oder schwächerem Papiermaterial. Wenn der Zuführweg an irgendeiner Stelle scharfe Kurven oder raue Kontaktflächen aufweist, kann das Band knittern oder reißen, bevor es überhaupt die Klinge erreicht.
Masking Tape fügt eine weitere Falte hinzu – der Kleber muss die ganze Zeit über handhabbar bleiben. Wenn Klebstoff auf die Klinge oder die Führungen übertragen wird, beginnt das Band zu schleifen, anstatt sich reibungslos zu bewegen. Die Schnitte werden schnell ungleichmäßig, und der Bediener stoppt die Maschine am Ende häufiger zum Reinigen, als irgendjemandem lieb ist.
Auch hier spielt der Zustand der Klinge eine große Rolle. Eine abgenutzte Kante zerdrückt oder zerreißt das Papier, anstatt es sauber zu trennen, und hinterlässt raue Kanten und lose Fasern. Wenn Sie den Schneidbereich sauber halten und die Klinge auf das Band abstimmen, sorgen Sie für konsistente Ergebnisse bei jedem Durchlauf.
Hersteller, die mehrere Papierklebebandtypen verwenden, sollten auch Rollenbreite, Trägerstärke und Klebeverhalten gemeinsam berücksichtigen. Eine Maschine, die ein Papierband problemlos verarbeiten kann, muss möglicherweise richtig angepasst werden, sobald das Material dünner, empfindlicher oder klebriger wird.
Wie verarbeitet die Maschine Kunststofffolien und Vinylbänder?
Kunststofffolien und Vinylbänder kommen bei Elektroarbeiten, der Produktmontage, dem Oberflächenschutz und in der allgemeinen Fertigung ständig zum Einsatz. Ihre flexiblen, glatten Träger heben sie deutlich von papierbasierten Materialien ab.
Die Kontrolle der Bewegung ist hier die größte Herausforderung. Dünne Kunststofffolien dehnen sich oder bilden Falten, wenn zu fest daran gezogen wird. Wenn sich das Band während des Vorschubs seitwärts verschiebt, verfehlt die Klinge völlig die vorgesehene Schnittposition. Ein stabiler Rollenhalter und ein gut ausgerichteter Vorschubweg tragen wesentlich dazu bei, dies zu verhindern.
Auch der Schnittvorgang muss zum tatsächlichen Verhalten des Films passen. Einige Materialien lassen sich unter einer geeigneten Klinge sauber trennen; andere verformen sich, bevor der Schnitt überhaupt beendet ist. Eine stumpfe oder schlecht auf die Unterlage abgestimmte Klinge führt dazu, dass sich die Folie dehnt, faltet oder eine unregelmäßige Kante entwickelt.
Vinylklebeband kombiniert häufig einen flexiblen Träger mit einer Klebeschicht. Diese Flexibilität trägt dazu bei, dass es Oberflächen während des Gebrauchs gut umhüllt, aber es kann auch dazu führen, dass sich das geschnittene Stück unerwartet aufrollt oder an benachbarten Teilen festklebt. Die Maschine muss das fertige Werkstück sauber freigeben, ohne es aus der Position zu reißen oder am Klingenbereich kleben zu lassen.
Besonders störend werden Klebstoffrückstände bei wiederholtem Schneiden mit der Zeit. Während es sich ansammelt, behindert es die Bewegung der Klinge und führt dazu, dass sich das Klebeband direkt um die Schnittstelle herumzieht oder ansammelt. Durch regelmäßige Inspektion und Reinigung wird verhindert, dass kleinere Ablagerungen zu einem echten Produktionsproblem werden.
Bediener sollten nicht davon ausgehen, dass jedes Kunststoffband auf die gleiche Weise verarbeitet wird, was eine Wiederholung wert ist. Verschiedene Filme reagieren unterschiedlich auf Spannung, Druck und Klingenkontakt. Das Testen des tatsächlichen Bandes unter normalen Betriebsbedingungen ist wirklich die einzige zuverlässige Möglichkeit, um sicherzustellen, dass die Maschine das Band gleichmäßig einzieht und schneidet.
Was sollten Hersteller über Stoff- und Gummibänder wissen?
Gewebeband findet überall dort seinen Platz, wo es auf Flexibilität, Oberflächenkontakt oder Reißfestigkeit ankommt. Dabei kann es sich um gewebte Fasern, Vliesstoffe oder einen mit Klebstoff beschichteten Textilträger handeln. Elastisches Klebeband sorgt für eine eigene Drehung, da es sich unter Spannung dehnt und zurückfedert, sobald die Zugkraft nachlässt.
Bei Gewebebändern ist meist die Kantenqualität der eigentliche Knackpunkt. Eine geeignete Klinge trennt das Material sauber, ohne dass überschüssige lose Fasern zurückbleiben oder sich Fäden vom Träger lösen. Das Ergebnis hängt von der Textilstruktur ebenso ab wie vom Zustand und der Schneidwirkung der Klinge.
Hier braucht die Fütterung echte Pflege. Wenn das Material ungleichmäßig gezogen wird, verdreht es sich oder weicht von der vorgesehenen Schnittposition ab. Ein richtig ausgerichteter Vorschubweg hält das Band flach, wenn es sich der Klinge nähert.
Bei elastischen Bändern muss besonders auf die Spannung geachtet werden. Beim Füttern gestreckt, liest es länger, als es im entspannten Zustand tatsächlich ist. Sobald es geschnitten und freigegeben ist, zieht es sich wieder zusammen – wodurch eine echte Lücke zwischen der in der Mitte des Vorschubs gemessenen Länge und der Länge des fertigen Stücks entsteht, das in der Hand liegt.
Eine geeignete Maschineneinstellung sollte unnötige Dehnungen möglichst minimieren. Bediener müssen möglicherweise überdenken, wie die Rolle gehalten wird, wie sich das Material durch die Führungen bewegt und ob der Schneidvorgang dafür sorgt, dass das Band die ganze Zeit über relativ entspannt bleibt.
Der vorgesehene Verwendungszweck stellt auch eine akzeptable Kantenbearbeitung dar. Für Klebebänder zur vorübergehenden Befestigung gelten andere Standards als für Klebebänder, die in ein fertiges Textilprodukt integriert werden. Hersteller sollten genau festlegen, was „akzeptabler Schnitt“ eigentlich bedeutet, bevor sie Geräte danach bewerten.
Kann eine elektrische Klebebandschneidemaschine Schaumstoff und doppelseitiges Klebeband verarbeiten?
Schaumklebeband und doppelseitiges Klebeband kommen bei Montage-, Polster-, Abdichtungs- und Produktmontagearbeiten überall zum Einsatz. Ihr Aufbau macht das Schneiden deutlich komplizierter als das Arbeiten mit einer einfachen Folien- oder Papierunterlage.
Schaumstoffband trägt eine weiche Schicht, die sich unter Druck zusammendrückt. Wenn der Schneidvorgang nicht gut zum Material passt, flacht der Schaumstoff ab, anstatt sich sauber zu trennen – und er kann auch nach dem Schneiden zurückfedern, sodass die Kante anders aussieht, sobald der Druck nachlässt.
Die Klebeschicht bringt ihre eigenen Bedenken mit sich. Schaumstoff- und doppelseitige Klebebänder haften auf Klingen, Führungen und allen Oberflächen, auf denen die fertigen Teile gesammelt werden. Das verlangsamt den gesamten Prozess und macht die Entfernung wirklich schwieriger.
Doppelseitiges Klebeband wird oft mit einer Schutzfolie geliefert, die den Kleber vor der Verwendung schützt. Abhängig vom Produkt muss die Maschine möglicherweise Klebeband und Trägermaterial gemeinsam durchtrennen oder Dinge so verarbeiten, dass das Trägermaterial intakt bleibt. Der richtige Ansatz hängt wirklich von der Konstruktion des Bandes ab und davon, was das fertige Stück tatsächlich benötigt.
Die Eignung der Klinge ist für beide Materialtypen von Bedeutung. Durch einen sauberen Schnitt wird der Träger getrennt, ohne dass der Schaumstoff übermäßig zerdrückt wird oder Klebstoff auf benachbarten Oberflächen verteilt wird. Die Maschine muss außerdem die zuverlässige Entfernung jedes einzelnen Stücks nach dem Schneiden unterstützen.
Hersteller können die Kompatibilität anhand einiger praktischer Punkte überprüfen:
- Wird das Band ohne übermäßige Dehnung oder Kompression transportiert?
- Kann die Klinge das Material trennen, ohne eine unebene Kante zu hinterlassen?
- Sammelt sich mit der Zeit Klebstoff im Schnittbereich an?
- Können fertige Teile herauskommen, ohne zu falten, zu reißen oder zusammenzukleben?
- Bleibt der Prozess auch bei wiederholtem Betrieb konsistent?
Mithilfe dieser Prüfungen kann festgestellt werden, ob die vorhandene Ausrüstung tatsächlich passt oder ob stattdessen tatsächlich eine andere Messeranordnung, Vorschubmethode oder Maschinenkonstruktion erforderlich ist.
Wie verarbeitet eine elektrische Bandschneidemaschine verstärktes und Spezialband?
Einige Bänder werden für wirklich anspruchsvolle Anwendungen hergestellt und sind mit Materialien gefüllt, die die Festigkeit, Isolierung, Reißfestigkeit oder den Oberflächenschutz erhöhen. In diesen Eimer fallen faserverstärktes Klebeband und bestimmte Industrieklebebänder.
Durch die Verstärkung verändert sich die Art und Weise, wie das Material insgesamt auf das Schneiden reagiert. Fasern können einer Trennung widerstehen, selbst wenn der umgebende Träger von selbst leicht genug schneidet. Wenn die Klinge mit dieser verstärkten Struktur nicht zurechtkommt, bleiben an der fertigen Kante ungeschnittene Stränge oder abgerissene Fasern hängen.
Die Schneide muss mit der gesamten Bandstruktur kompatibel sein, nicht nur mit der Außenfläche, die Sie anstarrt. Ein Band mit einem dünnen Folienträger, aber starken inneren Fasern erfordert oft einen völlig anderen Schnittansatz als eine einfache Kunststofffolie.
Einige Spezialklebebänder verfügen auch über strukturierte Oberflächen, dicke Klebeschichten oder ungewöhnliche Trägerkombinationen. Diese Eigenschaften wirken sich darauf aus, wie das Material durch die Führungen läuft und wie es sich nach dem Schneiden verhält. Eine Oberfläche, die beim Auftragen gut greift, kann viel mehr Reibung in der Maschine selbst erzeugen.
In diesen Fällen müssen Hersteller unbedingt den gesamten Schneidprozess gemeinsam bewerten. Das Band muss ohne Verdrehen zugeführt, in der richtigen Position gehalten und ohne übermäßige Krafteinwirkung oder Verformung während des Transports getrennt werden. Die Klinge muss für das Material geeignet bleiben, während die Produktion weiterläuft.
Es lohnt sich auch darüber nachzudenken, wie das Klebeband nach dem Schneiden verwendet wird. Elektrische Isolierbänder, Schutzbänder und industrielle Befestigungsbänder stellen alle unterschiedliche Anforderungen an Kantenbeschaffenheit und Stücklänge. Der Schneidprozess soll alle Eigenschaften bewahren, die der nächste Fertigungsschritt tatsächlich benötigt.
Ein Beispieltest mit dem tatsächlichen Material sagt Ihnen in der Regel viel mehr, als wenn Sie sich auf die allgemeine Kategoriebezeichnung verlassen. Zwei verstärkte Klebebänder können nahezu identisch aussehen und sich dennoch völlig unterschiedlich verhalten, da sich die Faserstruktur, der Klebstoff oder die Trägerschicht unter der Haube unterscheidet.
Welche Maschinenfunktionen helfen bei der Anpassung an unterschiedliche Bandmaterialien?
Ein electric tape cutting machine needs more than just a powered blade to handle a real range of materials. Several design features shape whether tape moves smoothly, stays aligned, and separates cleanly through the whole run.
Fütterung und Ausrichtung. Stabile Futterköpfe ohne Verdrehen, Falten und seitliches Abdriften. Verstellbare Führungen oder passende Rollenhalter ermöglichen die Anpassung an unterschiedliche Bandbreiten und Rollenformate. Das Material sollte den Schnittbereich stets in einer wirklich vorhersehbaren Position erreichen.
Schneidmesser und Aktion. Die Klinge muss speziell auf die Träger- und Klebeeigenschaften des Klebebands abgestimmt sein. Eine Schneideinrichtung, die Papier wunderbar verarbeiten kann, könnte bei elastischem Stoff, Schaumstoff oder verstärktem Material völlig daneben liegen. Der Zustand der Klingen verdient eine Überprüfung als routinemäßige Wartung und nicht als nachträgliche Maßnahme.
Längenkontrolle. Der gleichmäßige Vorschub unterstützt zuverlässig wiederholbare Schnittlängen. Aber flexible und elastische Materialien ändern ihre Länge unter Spannung – die Art und Weise, wie die Länge gemessen und gesteuert wird, muss dieses tatsächliche Verhalten widerspiegeln und darf es nicht ignorieren.
Handling der Fertigteile. Die geschnittenen Stücke sollten sich leicht herauslösen lassen, ohne am Klingenbereich zu kleben oder sich zu verheddern. Besonders relevant für schmale Streifen, weiches Schaumstoffband und Klebematerialien, die dazu neigen, sich von selbst zu wellen.
Reinigungs- und Wartungszugang. Klebereste, Staub und lose Fasern beeinträchtigen mit der Zeit die Funktion. Ein Design, das bequemen Zugang zum Schneidbereich bietet, erleichtert die routinemäßige Reinigung und hilft dem Bediener, Verschleiß zu erkennen, bevor er sich auf das fertige Produkt auswirkt.
| Bandmaterial | Häufige Herausforderung beim Schneiden | Überlegungen zu wichtigen Maschinen |
|---|---|---|
| Papierband | Risse, Falten oder raue Kanten | Stabiler Vorschub und passendes Messer |
| Kunststofffolienband | Dehnen, Verschieben oder Falten | Ausrichtung und kontrollierte Spannung |
| Vinylband | Flexibilität und Klebstoffaufbau | Saubere Schnittflächen und Rückstandskontrolle |
| Stoffband | Lose Fasern und ausgefranste Kanten | Klingeneignung und Materialpositionierung |
| Elastisches Band | Dehnung und Kontraktion | Niedrige, gleichmäßige Vorschubspannung |
| Schaumstoffband | Kompression und klebrige Kanten | Schneidvorgang und Entfernung des fertigen Teils |
| Doppelseitiges Klebeband | Klebstoffübertragung und Liner-Handling | Materialspezifische Schneideinrichtung |
| Verstärktes Klebeband | Ungeschnittene Fasern oder unebene Kanten | Eine Klinge, die für die gesamte Trägerstruktur geeignet ist |
Diese Funktionen müssen wirklich gemeinsam und nicht isoliert bewertet werden. Eine geeignete Klinge liefert keine konsistenten Ergebnisse, wenn das Band beim Einlegen schlecht ausgerichtet ist, und ein stabiler Vorschub kann eine Schnittkante, die einfach nicht zum Material passt, nicht ausgleichen.
Wie können Bediener die Schnittqualität bei verschiedenen Materialien aufrechterhalten?
Sogar ein wirklich geeignetes Gerät kann zu inkonsistenten Ergebnissen führen, wenn seine Konfiguration nicht mit dem tatsächlich durchlaufenen Band übereinstimmt. Änderungen im Trägermaterial, im Klebstoff, im Rollenzustand und in den Produktionsanforderungen erfordern ein neues Erscheinungsbild vor Inbetriebnahme.
Bediener können damit beginnen, die Bandrolle und den Vorschubweg direkt zu überprüfen. Die Rolle sollte fest sitzen und das Band sollte sich ohne unnötigen Widerstand bewegen lassen. Falten, beschädigte Kanten und ungleichmäßiges Aufwickeln können dazu führen, dass der Schnitt unterbrochen wird, bevor das Material überhaupt die Klinge erreicht.
Der Schneidbereich sollte auf Klebstoffablagerungen, lose Fasern und Anzeichen von Klingenverschleiß untersucht werden. Rückstände ziehen das Band; Eine abgenutzte Kante erhöht die Rissbildung oder führt zu unvollständigen Schnitten. Bei Reinigung und Klingenwechsel sollten Sie sich genau an die Anweisungen des Geräteherstellers halten und nicht auf Vermutungen.
Ob das Setup tatsächlich zum vorgesehenen Material passt, hilft ein kurzer Probelauf. Bediener sollten die Schnittkanten überprüfen, fertige Stücke mit der erforderlichen Länge vergleichen und darauf achten, ob sich das Band beim Entfernen ausdehnt, kräuselt oder klebt. Alle Anpassungen sollten auf das tatsächliche Verhalten des Materials und nicht auf Annahmen zurückzuführen sein.
Wenn Sie zwischen Bandtypen wechseln, lohnt es sich, die Geräteeinstellungen noch einmal zu überprüfen, anstatt nur die zuvor eingestellten Einstellungen zu übernehmen. Der Wechsel vom Papierband zum elastischen Stoff bedeutet beispielsweise oft, dass man die Zuführungsspannung komplett überdenken muss. Der Wechsel von Material mit geringer Haftung zu klebrigem doppelseitigem Klebeband macht die Reinigung tendenziell wichtiger als zuvor.
Bediener sollten außerdem Notizen zu wiederkehrenden Problemen und zu den Schritten zur Behebung dieser Probleme machen. Dies bildet eine praktische Referenz für zukünftige wesentliche Änderungen und hilft verschiedenen Teammitgliedern, den gleichen konsistenten Prozess beizubehalten.
Letztendlich kommt es bei der Maschinenkompatibilität auf die Beziehung zwischen dem Band, der Schneidmethode und der Art und Weise an, wie die Ausrüstung das Material tatsächlich zuführt und verarbeitet. Wenn Hersteller diese Faktoren gut verstehen, können sie fundierte Ausrüstungsentscheidungen treffen und Schneidverfahren entwickeln, die wirklich zu den Bändern passen, die tagtäglich in ihrer Produktion verarbeitet werden.


 +86-576-88177528
 +86-576-88172167

 367# Guangxing-Straße, Xiachen-Straße, Bezirk Jiaojiang, Stadt Taizhou, China.

