

 英语
 中文简体
 西班牙语
 越南语


Das Schneiden von Klebebandrollen sieht einfach aus. Eine breite Rolle kommt in die Maschine, das Material wird auf schmalere Breiten geschnitten und die fertigen Rollen werden für den nächsten Schritt oder den Versand bereitgestellt. Doch die Klinge ist nur ein Teil der Geschichte. Ebenso wichtig ist, wie das Band durch die Maschine läuft.
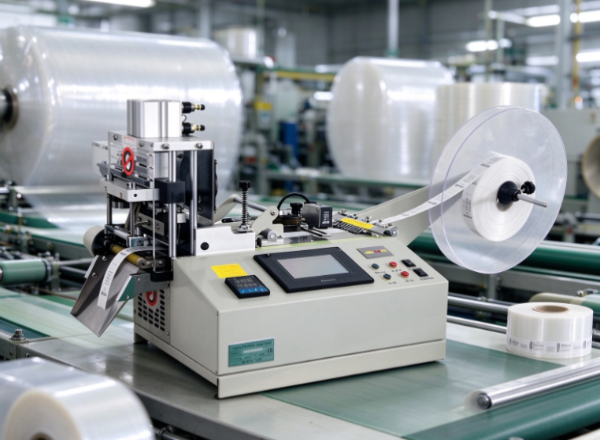
Die Spannungskontrolle ist hier von zentraler Bedeutung. Dadurch bleibt das Band gleichmäßig in Bewegung, während es abgewickelt, geschlitzt und in kleinere Rollen wieder aufgewickelt wird. Wenn Sie die Spannung nicht gut handhaben, kann sich das Band dehnen, knittern, abdriften oder sich ungleichmäßig aufwickeln. Diese Fehler beeinträchtigen das Aussehen der fertigen Rollen und beeinträchtigen häufig auch die Leistung bei der späteren Verwendung.
Nicht alle Bänder reagieren gleich auf Zugkräfte. Ein dünner Film verhält sich anders als ein dickes Klebeprodukt. Papierbasierte Bänder, Schaumstoffbänder und andere flexible Materialien haben jeweils ihre eigenen Anforderungen an die Handhabung. Für einen Hersteller ist das Erlernen der Spannungskontrolle Teil des Aufbaus eines Schneidprozesses, der zu dem Material passt, vor dem er verarbeitet wird.
1. Was bedeutet Spannungskontrolle beim Schneiden von Bandrollen?
Unter Spannungskontrolle versteht man die Steuerung der Zugkraft auf das Band, während es durch eine Schneidemaschine läuft. Das Band benötigt genügend Spannung, um sich reibungslos zu bewegen und in Position zu bleiben. Die Kraft darf nicht so stark sein, dass sie das Material dehnt, verformt oder beschädigt.
Das Band durchläuft in der Regel mehrere Stufen. Es beginnt auf einer großen Vorratsrolle, läuft durch den Schneidbereich und wird dann auf kleinere Kerne aufgewickelt. Jede Stufe beeinflusst, wie sich das Material verhält.
Lassen Sie die Vorratsrolle zu locker abrollen, sonst wird das Band schlaff und wandert. Ziehen Sie zu stark am Aufwickler und das Material wird gedehnt oder zu eng gepackt. In jedem Fall treten Mängel auf, die nach Fertigstellung der Rollen nur schwer zu beheben sind.
Die Spannungskontrolle gleicht diese Kräfte vom Anfang bis zum Ende aus. Je nach Maschine kann es sich dabei um mechanische Einstellungen, Sensoren, Bremsen oder automatische Steuerungen handeln. Der Aufbau unterscheidet sich, aber der Zweck bleibt derselbe: das Band stabil zu halten, ohne es zu belasten.
Bei der Spannung geht es nicht darum, das Band so straff wie möglich zu machen. Unterschiedliche Materialien erfordern unterschiedliche Bedingungen. Eine Einstellung, die für ein Band geeignet ist, kann für ein anderes Band falsch sein, selbst auf demselben Gerät.
Daher sollten Bediener vor Arbeitsbeginn die Konstruktion, Dicke, Flexibilität, Klebeeigenschaften und den Verwendungszweck des Bandes abwägen.
2. Wie wirkt sich die Spannungsregelung auf die Schnittqualität aus?
Die Qualität von Schlitzrollen hängt vom Zustand der Klinge, den Materialeigenschaften, der Maschinenausrichtung und dem Wickelverhalten ab. Viele davon sind durch die Spannung miteinander verbunden, denn sie bestimmt, wie sich das Band vor, während und nach dem Schnitt verhält.
Wenn das Material gleichmäßig durch den Schnittbereich läuft, bleibt der Schnittweg konstant. Wenn sich das Band verschiebt oder lockert, wird der Schnitt ungleichmäßig. Die Rollen können dann ausgefranste Kanten oder eine falsche Form haben.
Spannung wirkt sich auch auf das Band selbst aus. Zu viel Zug dehnt flexible Materialien und eine instabile Spannung führt zur Bildung von Falten oder Fältchen. Solche Mängel werden bei der Inspektion oder beim Anbringen des Klebebands auf einer Oberfläche deutlicher sichtbar.
Besonders empfindlich sind dünne, weiche oder leicht verformbare Materialien. Eine kleine Änderung in der Art und Weise, wie sie sich fortbewegen, kann sie an der Schnittstelle bewegen.
Stellen Sie sich ein Band vor, das auf einem lockeren oder unebenen Weg in den Schneidbereich gelangt. Die Klingen sind möglicherweise in gutem Zustand, das Material liegt jedoch nicht flach auf. Der Schnitt wandert und die fertigen Rollen erfordern eine zusätzliche Kontrolle oder Nacharbeit.
Ein stabiler Pfad garantiert keine fehlerfreie Ausgabe. Dadurch erhält das Schneidsystem einen zuverlässigen Ausgangspunkt und der Bediener kann bei auftretenden Problemen nach anderen Ursachen suchen.
3. Welche Probleme können auftreten, wenn die Bandspannung zu hoch oder zu niedrig ist?
Eine falsche Spannung verursacht je nach Material und Produktionsstadium unterschiedliche Probleme. Wenn Bediener die Anzeichen kennen, können sie nach der wahren Ursache suchen, anstatt jedes Mal den Rotorblättern die Schuld zu geben.
Wenn die Spannung zu hoch ist
Zu viel Spannung belastet das Band unnötig. Flexible Folien dehnen sich und einige Materialien verformen sich beim Durchlauf. Auch die Klebeschicht bzw. der Träger kann bei starker Zugbelastung unterschiedlich reagieren.
Durch die hohe Spannung beim Aufwickeln sind die Rollen für den Gebrauch zu eng gepackt. Manchmal verformt sich die Rolle oder lässt sich nur schwer abwickeln. Bei empfindlichen Materialien kann es nach dem Aufwickeln zu Kantenschäden oder einer Formveränderung kommen.
Wenn die Spannung zu niedrig ist
Bei zu geringer Spannung kann das Band wandern, sich falten oder lose Abschnitte bilden. Im Schnittbereich bleibt es nicht flach, so dass es schwieriger ist, saubere, gleichmäßige Kanten zu erhalten.
Eine niedrige Wickelspannung führt zu lockeren Rollen. Bei Handhabung, Lagerung oder Transport verschieben sich die Schichten. Sobald ein Kunde anfängt, das Klebeband zu verwenden, erschwert das ungleichmäßige Aufwickeln eine reibungslose Ausgabe.
Wenn sich die Spannung während der Produktion ändert
Schwankende Spannung führt zu inkonsistenten Ergebnissen, selbst wenn die Ausgangskonfiguration gut aussah. Eine Rolle kann einen guten Anfang haben und dann Defekte entwickeln, wenn die Vorratsrolle schrumpft oder sich die Wickelbedingungen ändern.
| Spannungszustand | Möglicher Effekt | Was Betreiber möglicherweise überprüfen müssen |
|---|---|---|
| Zu hohe Zugkraft | Dehnung, Verformung oder zu eng gewickelte Rollen | Materialansprech- und Wickeleinstellungen |
| Unzureichende Zugkraft | Falten, lose Rollen oder Materialbewegungen | Bahnverlauf und Spannungsstabilität |
| Instabile Spannung | Variation zwischen Abschnitten einer Rolle | Zufuhr-, Schneid- und Rückspulverhalten |
Ein Symptom kann mehrere Ursachen haben. Eine faltige Rolle kann auf Spannungsänderungen, schlechte Ausrichtung, beschädigte Rollen oder grobe Handhabung zurückzuführen sein. Betrachten Sie den gesamten Prozess, anstatt einen einzelnen Schuldigen anzunehmen.
4. Warum erfordern unterschiedliche Bandmaterialien unterschiedliche Spannungseinstellungen?
Bänder unterscheiden sich stark in Struktur und Verhalten. Einige haben eine dünne Filmunterlage. Andere verwenden Papier, Stoff, Schaumstoff oder etwas anderes. Auch Klebeschichten und Endanwendungen unterscheiden sich.
Diese Unterschiede verändern die Art und Weise, wie ein Band mit der Zugkraft umgeht. Flexible Folie dehnt sich unter starker Spannung. Papierbasiertes Klebeband knittert oder reißt, wenn es grob behandelt wird. Schaumstoffband komprimiert sich oder verändert unter Druck seine Form. Auch Materialien mit weicher Oberfläche können beim Kontakt mit Rollen und anderen Maschinenteilen empfindlich reagieren.
Die gleiche Einstellung kann bei unterschiedlichen Produkten zu unterschiedlichen Ergebnissen führen. Gehen Sie nicht davon aus, dass ein Setup, das für ein Band funktioniert hat, direkt auf ein anderes übertragen werden kann.
Auch die Breite und der Zustand der Vorratsrolle spielen eine Rolle. Eine große Rolle verhält sich beim Abwickeln anders als eine kleine. Dabei spielen Dicke, Trägerstärke, Klebeeigenschaften und Lagerbedingungen eine Rolle.
Eine praktikable Methode besteht darin, für jede Materialfamilie geeignete Bedingungen festzulegen und diese in Probeläufen zu bestätigen. Die Bediener prüfen die Schnittkanten, die Oberfläche, die Rollenform und die Leichtigkeit des Abwickelns, bevor sie die Einrichtung für die reguläre Produktion freigeben.
Nehmen Sie Änderungen im eingehenden Material ernst. Wenn sich ein neuer Stapel anders verhält, überprüfen Sie seinen Zustand und überprüfen Sie die bestehende Einrichtung. Das Anpassen der Spannung ohne Kenntnis der Ursache kann zu neuen Problemen führen.
Die materialspezifische Handhabung ist nicht unnötig komplex. Auf diese Weise passt sich der Schneidprozess an die herzustellenden Produkte an.
5. Wie beeinflusst die Spannungsregelung das Zurückspulen und die fertige Rollenform?
Das Schlitzen endet nicht, wenn die Klingen das Band in schmalere Streifen teilen. Das Material muss weiterhin zu Rollen aufgewickelt werden, die stabil, einfach zu handhaben und für die Anwendung des Kunden geeignet sind.
Die Rückspulspannung entscheidet darüber, wie jede Schicht auf der darunter liegenden liegt. Ungleichmäßige Krafteinwirkung kann zu einer lockeren Mitte, ausgefransten Kanten oder unterschiedlicher Festigkeit über die Breite führen. Das fertige Produkt sieht dann uneinheitlich aus und lässt sich möglicherweise schlecht abrollen.
Eine enge Rolle ist nicht automatisch eine gute Rolle. Der richtige Wickelzustand hängt vom Material, der Rollenstruktur und der Verwendung des Produkts ab. Zu viel Druck verformt empfindliche Materialien, zu wenig macht die Rolle instabil.
Auch der Kern zählt. Ein schlechter, beschädigter oder falsch platzierter Kern verhindert, dass die Rolle beim Aufwickeln zentriert bleibt. Die Spannungsregelung kann dies nicht vollständig ausgleichen. Überprüfen Sie daher das Wickelsystem und den Kern gemeinsam.
Ein weiterer Punkt ist die Kantenausrichtung. Wenn das Band ungleichmäßig in den Wickelbereich gelangt, kann es zu überstehenden Kanten oder einer Stufenoptik auf der Rolle kommen. Durch eine stabile Spannung bleibt das Material unter Kontrolle, eine ordnungsgemäße Ausrichtung und Führung sind jedoch weiterhin erforderlich.
Für Hersteller, die Klebeband an automatisierte Verpackungslinien oder andere Geräte liefern, ist die Rollenkonsistenz noch wichtiger. Kunden erwarten Rollen, die sich ohne plötzlichen Widerstand, Verschiebungen oder Unterbrechungen abwickeln lassen. Ungleichmäßiges Aufwickeln verursacht Probleme bei der Handhabung, selbst wenn das Band auf die richtige Breite geschnitten ist.
Untersuchen Sie also nicht nur die Außenseite der fertigen Rolle. Prüfen Sie, wie fest es ist, wie die Kanten ausgerichtet sind und ob sich das Band wie erwartet abwickelt.
6. Kann eine bessere Spannungskontrolle dazu beitragen, Materialverschwendung zu reduzieren?
Abfall ist bei der Bandverarbeitung ein echtes Problem, da ein Defekt häufig das Material um ihn herum beschädigt und nicht nur die Stelle, an der er entsteht. Wenn die Spannung instabil wird, muss der Bediener möglicherweise die Maschine anhalten, die Rolle überprüfen, die Einstellung anpassen und beschädigte Abschnitte herausschneiden.
Diese Stopps kosten Zeit und verringern die nutzbare Leistung eines Laufs. Wird ein Mangel zu spät entdeckt, wurde bereits mehr Material unter schlechten Bedingungen verarbeitet.
Eine stabile Spannung verringert einige dieser Risiken, indem sie den Materialweg unter Kontrolle hält. Es erleichtert das Erkennen von Problemen und hilft dem Bediener, die Bedingungen stabil zu halten. Aber die Spannungskontrolle allein kann nicht jede Verschwendung verhindern. Dazu kommen Klingenverschleiß, schlechtes Material, Fehlausrichtung und Handhabungsfehler.
Abfallvermeidung beginnt mit der Beobachtung des Prozesses. Wenn zu Beginn eines Laufs weiterhin Mängel auftreten, überprüfen Sie die Ersteinrichtung. Wenn sie beim Abwickeln der Vorratsrolle entstehen, prüfen Sie, ob sich die Spannung in diesem Stadium verschiebt. Wenn fertige Rollen ungleichmäßig aufgewickelt werden, schauen Sie sich den Aufwickelbereich genauer an.
Durch die Aufzeichnung wiederkehrender Probleme können Sie einmalige Fehler von Mustern unterscheiden, die behoben werden müssen. Es geht nicht darum, die Maschine ohne ersichtlichen Grund weiter zu optimieren. Es geht darum herauszufinden, wo der Prozess instabil wird, und diese Ursache zu beheben.
Durch die Vermeidung von Verschwendung werden auch Nacharbeiten und Wiederholungsprüfungen reduziert. Diese Erfolge beruhen auf stabilen Betriebsgewohnheiten und einem klaren Verständnis dafür, wie das Material auf die Maschine reagiert.
7. Was sollten Bediener beim Einstellen der Spannungsregelung überprüfen?
Die Spannungsanpassung funktioniert besser mit einer strukturierten Routine. Große Änderungen, die ohne Inspektion vorgenommen werden, erzeugen neue Mängel und verdecken den ursprünglichen.
Überprüfen Sie zunächst das Band und die Maschine. Beschädigtes Material, verschmutzte Walzen, verschlissene Teile oder eine schlecht sitzende Walze können Probleme verursachen, die wie Spannungsfehler aussehen.
Überprüfen Sie auch den Materialpfad. Das Band sollte ohne unnötige Reibung oder seitliches Abdriften durch die Maschine laufen. Wenn es schräg in den Schneidbereich gelangt, lässt sich das zugrunde liegende Problem nicht durch eine Änderung der Spannung beheben.
Probeläufe sind eine gute Möglichkeit, ein Setup vor der vollständigen Produktion zu testen. Dabei prüfen die Bediener die Schnittkanten, suchen nach Falten oder Dehnungen und prüfen, ob die fertigen Rollen stabil bleiben. Die Ergebnisse werden mit den vereinbarten Qualitätsanforderungen verglichen.
Mehrere Prüfungen unterstützen diesen Prozess:
- Überprüfen Sie die eingehende Rolle. Achten Sie auf sichtbare Schäden, unebene Kanten oder andere Dinge, die das Abwickeln beeinträchtigen könnten.
- Überprüfen Sie den Maschinenpfad. Stellen Sie sicher, dass das Band wie vorgesehen durch die richtigen Rollen und den richtigen Schnittbereich läuft.
- Überprüfen Sie das Wickelergebnis. Achten Sie auf lockere Schichten, übermäßige Spannung, Kantenbewegungen oder Veränderungen in der Rollenform.
- Passen Sie jeweils eine Bedingung an. So können Sie erkennen, ob eine Änderung tatsächlich geholfen hat.
- Dokumentieren Sie geeignete Einstellungen und Beobachtungen. Mithilfe von Aufzeichnungen können Bediener eine funktionsfähige Einrichtung wiederholen und spätere Variationen nachverfolgen.
Befolgen Sie beim Einstellen die Anweisungen des Maschinenherstellers. Die richtige Methode hängt von der Ausrüstung und ihrem Steuerungssystem ab. Seltsame Geräusche, wiederholte Pausen oder unerwartete Bewegungen müssen untersucht werden, bevor die Produktion fortgesetzt werden kann.
Auch die Ausbildung zählt. Erfahrene Bediener spüren oft schon früh eine instabile Spannung, aber dieses Wissen sollte das gesamte Team erreichen. Klare Arbeitsanweisungen reduzieren Unterschiede zwischen den Schichten und sorgen für einheitlichere Qualitätskontrollen.
8. Wie sollten Hersteller die Spannungskontrolle bei der Auswahl bewerten? Bandrollenschneider ?
Käufer, die sich für einen Bandrollenschneider entscheiden, achten in der Regel auf die Schneidfähigkeit, die Materialkompatibilität und die Produktionsanforderungen. Die Spannungsregelung verdient die gleiche Aufmerksamkeit, da sie die Art und Weise beeinflusst, wie die Maschine unterschiedliche Produkte vom Abwickeln bis zum Aufwickeln handhabt.
Das richtige System hängt von den Bändern ab, die ein Hersteller verarbeiten möchte. Eine Anlage, die hauptsächlich mit einem Material arbeitet, hat andere Anforderungen als ein Verarbeiter, der Folien, Papier, Schaumstoff und andere Klebeprodukte verarbeitet. Teilen Sie den Lieferanten die vorgesehenen Materialien und Anforderungen an fertige Rollen mit, bevor Sie Maschinen vergleichen.
Fragen Sie, wie mit der Spannung beim Abwickeln, Schneiden und Zurückspulen umgegangen wird. Fragen Sie, ob die Anpassungen manuell oder automatisch erfolgen, wie die Maschine mit sich ändernden Walzenbedingungen umgeht und welche Unterstützung vorhanden ist, wenn der Prozess instabil wird.
Eine Demonstration oder ein Musterversuch zeigt Dinge, die eine Produktbeschreibung nicht zeigt. Stellen Sie repräsentative Materialien bereit und überprüfen Sie die fertigen Rollen auf Kantenqualität, Wickelkonsistenz und Benutzerfreundlichkeit. Der Test sollte die reale Produktion so genau wie möglich widerspiegeln.
Bringen Sie auch Wartungs- und Bedienerschulungen zur Sprache. Damit ein Spannungskontrollsystem wie vorgesehen funktioniert, muss es ordnungsgemäß eingerichtet und gepflegt werden. Käufer sollten wissen, wie sie die relevanten Teile überprüfen, häufige Probleme erkennen und Hilfe erhalten, wenn Anpassungen sie nicht lösen.
Beurteilen Sie den Kauf anhand des gesamten Arbeitsprozesses und nicht anhand einer einzelnen Funktion. Ein Rollenschneider muss zum Material passen, die gewünschte Rollenqualität liefern und zu Ihren Betriebsabläufen passen. Die Spannungskontrolle ist ein Teil dieser Bewertung, hat jedoch einen direkten Einfluss darauf, dass das Band auf seinem Weg von einer breiten Vorratsrolle zu fertigen schmalen Rollen stabil bleibt.


 +86-576-88177528
 +86-576-88172167

 367# Guangxing-Straße, Xiachen-Straße, Bezirk Jiaojiang, Stadt Taizhou, China.

